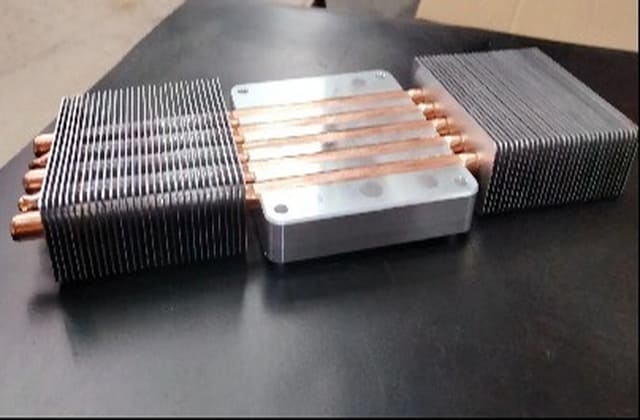
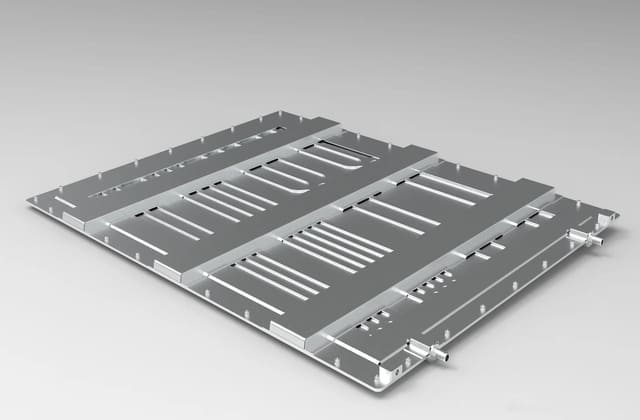
冷板焊缝质量检测主要用于焊接式液冷板、集成式液冷结构件、焊接管路冷板及其他通过焊接形成密封腔体或流道结构的液冷产品,重点检查焊缝外观、成形质量、内部缺陷、焊缝结合状态以及密封性能。
液冷冷板的焊缝通常承担结构连接和流道密封作用,焊接过程中如果出现裂纹、气孔、未熔合、未焊透、夹杂、咬边或焊缝尺寸不足等缺陷,可能造成冷却介质泄漏、局部强度降低及流道工作异常。因此,需要通过针对性的焊缝质量检测确认焊接区域的完整性和实际状态。
适用产品
根据冷板材料、焊接方式、结构形式及使用要求,可针对整体焊缝或重点区域开展检测,常见对象包括:
- 铝合金焊接液冷板
- 新能源汽车电池液冷板
- 服务器及数据中心液冷冷板
- 电力电子设备液冷板
- 激光器及高功率设备冷却板
- 焊接式流道及冷却腔体
- 冷板进出液口焊接结构
- 存在泄漏、裂纹、变形及焊接异常的冷板样品
检测项目
冷板焊缝质量检测应结合焊缝结构、材料及缺陷类型选择检测方法,通过外观、尺寸、金相、无损检测和密封性能等项目评价焊缝质量。
| 检测项目 | 测试内容/方法 | 主要验证目的 |
|---|---|---|
| 焊缝外观检查 | 通过目视及放大观察检查焊缝表面成形、连续性、飞溅、咬边、弧坑及表面裂纹等 | 评价焊缝表面成形和明显缺陷状态 |
| 焊缝尺寸检测 | 测量焊缝宽度、高度、余高及其他规定尺寸参数 | 确认焊缝几何尺寸是否符合技术要求 |
| 焊缝金相分析 | 制备焊缝横截面,通过显微观察焊缝、熔合线及热影响区组织与缺陷 | 评价焊缝内部结合及熔合状态 |
| 内部缺陷检测 | 根据冷板结构选择适用的射线、超声或其他无损检测方法检查内部缺陷 | 识别气孔、夹杂、未熔合及其他内部异常 |
| 表面裂纹检测 | 对焊缝表面及近表面区域进行适用的裂纹检测 | 识别可能影响焊缝密封及结构可靠性的裂纹 |
| 焊缝熔合状态 | 通过截面金相或适用无损检测方法观察焊缝与母材之间的结合状态 | 评价焊缝与母材之间是否形成有效连接 |
| 焊缝气孔及夹杂分析 | 观察焊缝内部气孔、夹杂的位置、数量及形貌,必要时进行微区成分分析 | 判断焊接过程中产生的内部缺陷特征 |
| 冷板气密性检测 | 按照规定压力、介质和保压时间进行气密性或泄漏检测 | 验证焊缝及冷板整体密封性能 |
标准依据
冷板焊缝质量检测需要结合母材类型、焊接方法、焊缝结构及产品技术要求选择适用标准。对于铝合金焊接冷板,可结合焊缝质量、无损检测及缺陷评价相关标准开展检测。
| 标准编号 | 标准名称 | 适用范围 |
|---|---|---|
| GB/T 3323.1-2019 | 焊缝无损检测 射线检测 第1部分:X和伽玛射线的胶片技术 | 适用于金属熔化焊接接头的射线检测及缺陷质量评价 |
| GB/T 11345-2013 | 焊缝无损检测 超声检测 技术、检测等级和评定 | 适用于金属熔化焊接接头的超声检测 |
| GB/T 26955-2011 | 金属材料焊缝破坏性试验 断裂试验 | 适用于金属材料焊接接头断裂相关试验及质量分析 |
| ISO 10042:2018 | Welding — Arc-welded joints in aluminium and its alloys — Quality levels for imperfections | 适用于铝及铝合金弧焊接头不连续性及质量等级评价 |
测试要点
| 关注事项 | 常见问题 | 说明 | 解决方案 |
|---|---|---|---|
| 焊缝成形 | 焊缝宽度不均、余高异常或局部成形不连续 | 焊缝成形受焊接参数、装配间隙及焊接过程稳定性影响,明显异常可能对应局部连接质量问题 | 按照产品技术要求设置测量位置,对焊缝连续性和几何尺寸进行记录 |
| 未熔合及未焊透 | 外观正常但内部存在结合不足 | 部分焊接缺陷位于焊缝内部,表面观察无法直接判断,可能降低有效连接面积并形成泄漏通道 | 根据焊缝结构选择金相截面、超声或射线等适用检测方法进行确认 |
| 气孔与夹杂 | 焊缝内部出现气孔或异物 | 气孔和夹杂会减少焊缝有效截面积,并可能成为局部应力集中或腐蚀扩展位置 | 记录缺陷位置和形貌,必要时结合显微分析及EDS能谱分析异常物质组成 |
| 裂纹检测 | 细小表面裂纹未被常规目视发现 | 裂纹具有明显的连续性破坏特征,可能贯穿焊缝或逐渐扩展并造成冷却介质泄漏 | 对重点焊缝区域进行放大检查,并根据材料和结构选择适用的表面无损检测方法 |
| 热影响区 | 只关注焊缝本体而忽略热影响区域 | 焊接热循环可能改变母材及焊缝附近组织状态,部分裂纹和组织异常可能出现在热影响区 | 金相分析时同时观察焊缝、熔合线及热影响区,进行区域对比 |
| 冷板密封性 | 焊缝外观合格但存在微小泄漏 | 冷板属于封闭流道结构,微小焊接缺陷可能形成隐蔽泄漏路径,仅依靠外观和尺寸检查无法完全确认密封状态 | 按照产品要求开展气密性或泄漏检测,并记录压力、保压时间及检测结果 |
| 检测区域选择 | 只抽查容易观察的平直焊缝 | 进出口、转角、交汇位置及结构变化区域的焊接状态可能与平直区域不同,具有较高检测价值 | 结合冷板流道和焊缝结构,对关键连接位置及异常区域进行重点检测 |
测试流程
冷板焊缝质量检测应根据焊缝结构和产品技术要求确定检测方案,并按照外观检查、尺寸确认、内部质量检测和密封验证等步骤实施。
- 测试准备:确认冷板材料、焊接方法、焊缝位置、产品结构及检测要求,确定适用检测项目和评价依据。
- 样品确认:检查冷板整体外观及焊缝状态,确定直线焊缝、转角、交汇区、进出口等重点检测位置。
- 测试实施:开展焊缝外观及尺寸检查,并根据产品结构实施金相、无损检测及气密性检测。
- 数据记录:记录焊缝尺寸、表面缺陷、内部缺陷、金相组织及气密性测试数据,保存对应检测图像。
- 结果判定:依据产品技术要求和适用标准,对焊缝成形、结合状态、缺陷情况及密封性能进行综合评价。
- 报告输出:整理焊缝照片、检测数据、金相图像及无损检测结果,形成冷板焊缝质量检测报告。
检测价值
冷板焊缝质量检测能够从焊缝外观、几何尺寸、内部缺陷、结合状态和密封性能等方面评价焊接质量。通过不同检测方法相互配合,可以发现表面和内部的焊接异常,为冷板产品验收、生产质量控制、供应链管理以及焊接失效分析提供检测依据。
- 评价冷板焊缝外观成形及几何尺寸
- 识别气孔、夹杂、裂纹、未熔合及未焊透等缺陷
- 分析焊缝与母材之间的结合及熔合状态
- 检查关键焊接区域的结构完整性
- 通过气密性检测验证焊缝密封状态
- 为生产验收、批次质量控制及焊缝异常分析提供检测数据
关于德恺液冷检测
德恺液冷检测围绕液冷产品及冷板结构的材料、制造质量和可靠性检测需求开展冷板焊缝质量检测,可根据冷板材料、焊接方式、焊缝结构及检测目的选择外观检查、尺寸测量、金相分析、无损检测和气密性检测等项目,对焊接区域进行综合评价。
针对新能源汽车电池液冷板、服务器液冷冷板及其他焊接式液冷产品,可结合金相分析、SEM扫描电镜、EDS能谱、材料分析及泄漏检测等项目,对焊缝异常区域进行进一步检测,为产品验收、批次质量控制和失效分析提供相应检测数据。
欢迎咨询资深专业工程师,获取冷板焊缝质量检测专属方案。