在大型液冷数据中心项目的交付流程中,FAT(Factory Acceptance Test,工厂验收测试)和SAT(Site Acceptance Test,现场验收测试)是两个常被混淆但截然不同的质量控制节点。许多非专业业主或初级工程师往往认为,既然设备在工厂已经通过了严格测试,现场只需简单通电即可,从而轻视SAT的重要性;或者反之,试图在现场重复所有工厂测试项目,导致资源浪费和工期延误。事实上,FAT与SAT并非简单的重复或替代关系,而是基于不同环境、不同目标、不同风险维度的互补性验证体系。理解两者的本质区别,对于优化项目管理、控制成本并确保最终交付质量至关重要。
测试环境与边界条件的根本差异
FAT是在制造商受控的工厂环境中进行的,而SAT则是在客户指定的数据中心现场进行的。这种环境差异决定了测试内容的侧重方向。
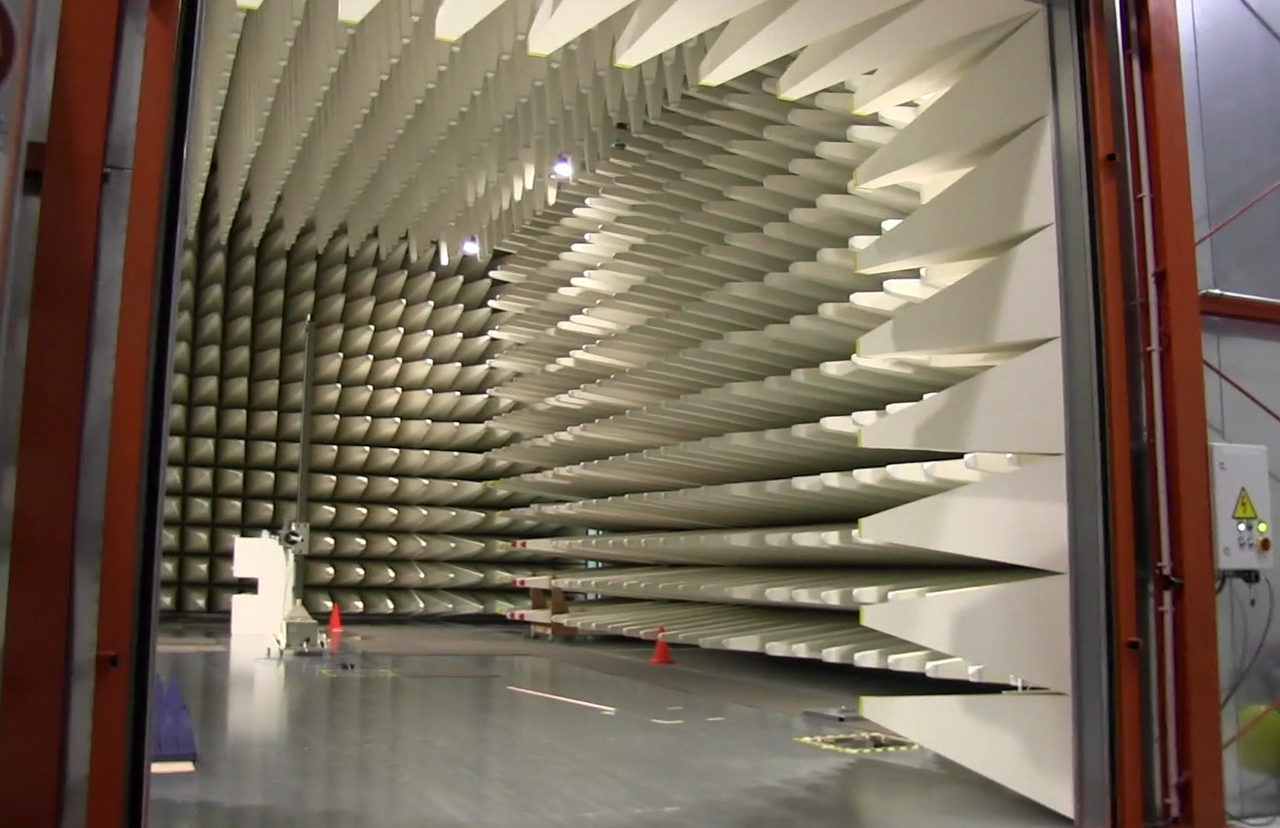
在工厂中,环境温度、湿度、电源质量均可精确控制,测试介质通常为洁净的去离子水或标准乙二醇溶液,且可以使用专用的假负载(Heater Bank)模拟IT热负荷。因此,FAT能够专注于验证设备本身的“固有性能”,如泵浦的效率曲线、换热器的设计换热量、控制逻辑的正确性等。它排除了外部干扰,旨在确认产品是否符合设计规格书。
相比之下,现场环境复杂多变。SAT面临的是真实的建筑条件、可能存在的电网谐波、实际的水质状况以及与其他子系统(如消防、BA楼宇自控)的物理连接。此外,运输过程中的震动、吊装应力以及现场管路的焊接装配质量,都是FAT无法覆盖的变量。因此,SAT的核心在于验证“系统集成后的整体表现”以及“对现场环境的适应性”。
FAT与SAT核心对比分析
为了更清晰地界定两者的职责边界,以下表格从多个维度进行了详细对比:
| 对比维度 | FAT(工厂验收测试) | SAT(现场验收测试) |
|---|---|---|
| 测试地点 | 制造商生产车间或专用测试台 | 客户数据中心机房现场 |
| 测试对象 | 单机设备或未集成的模块 | 已安装就位并连接管路的完整系统 |
| 主要目标 | 验证设备制造质量与设计性能 | 验证安装质量、系统集成性及现场适配性 |
| 负载模拟 | 使用电加热器假负载,功率精确可控 | 使用假负载或真实IT服务器,受热场分布影响 |
| 关键风险点 | 设计缺陷、零部件不良、装配错误 | 运输损伤、现场泄漏、接线错误、兼容性问题 |
| 整改成本 | 低(可在产线直接更换或修复) | 极高(涉及拆除吊顶、切割管路、停机协调) |
| 参与方 | 制造商质检、买方代表、第三方检测 | 集成商、买方运维团队、监理、第三方检测 |
为什么不能互相替代?
有些观点认为,如果FAT做得足够细致,SAT可以简化甚至省略。这是一种危险的误区。首先,FAT无法模拟现场管路的流体阻力特性。工厂测试时,设备进出口通常直接短接或连接标准测试管路,而现场管路长度、弯头数量、阀门类型千差万别,这会显著改变系统的水力特性,可能导致泵浦工作点偏移,流量不足。其次,FAT无法验证现场施工的密封性。即使设备本体无泄漏,现场焊接的焊缝、法兰连接的垫片、快速接头的对中性都可能成为泄漏点,这些只有在现场加压测试中才能发现。
反之,若试图用SAT完全替代FAT,同样不可行。现场不具备精密的性能测试条件,如高精度的流量计标定台、恒温恒湿实验室等。在嘈杂、粉尘多的机房环境中进行精密性能测试,数据误差大,且一旦发现问题,整改难度极大,可能涉及整机返厂,造成巨大的工期损失。
协同效应:构建全链路质量闭环
理想的液冷项目质量管理,应将FAT与SAT视为一个连续的整体。FAT为SAT提供基准数据(Baseline),例如在FAT中记录的泵浦电流、噪音值、振动频谱等,可作为SAT时的对比参照。如果SAT中某项数据与FAT偏差过大(如噪音突然增大),则提示可能在运输或安装中受损。同时,SAT中发现的系统级问题(如控制联动延迟),也可反馈给制造商,用于优化下一代产品的FAT测试用例。这种双向反馈机制,能够持续提升供应链质量和工程交付水平。
总结
FAT与SAT是液冷系统交付过程中两个不可或缺的质量关卡,前者聚焦于“产品本身”,后者聚焦于“系统应用”。两者在测试环境、目标和风险管控上各有侧重,互为补充而非替代。只有通过严谨的FAT剔除制造缺陷,再通过全面的SAT消除安装与集成隐患,才能确保液冷系统在数据中心环境中安全、高效、稳定地运行。忽视任何一环,都将给项目带来不可控的风险。
德恺液冷检测提供涵盖FAT见证与SAT执行的一站式验收服务。我们熟悉行业标准与现场痛点,能够帮助客户制定科学的测试计划,独立客观地评估设备与系统性能,出具具有法律效力的验收报告,为项目顺利交付保驾护航。欢迎联系专业工程师获取定制化检测方案。