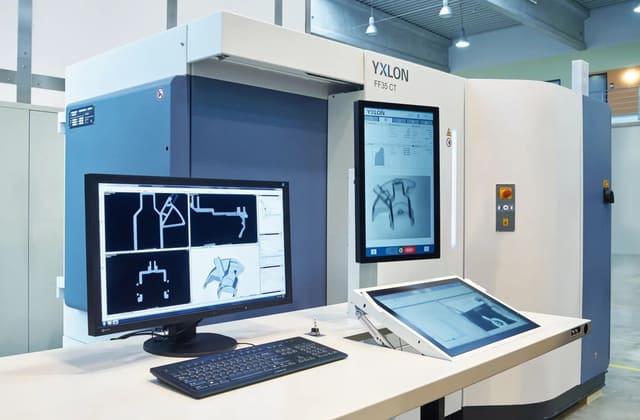
工业CT检测主要针对铸件、金属及非金属结构件、电子元器件、汽车零部件、液冷部件以及内部结构复杂且不宜采用常规方式直接观察的产品。检测通过X射线对样品进行多角度扫描,并利用断层重建获取内部结构信息,可用于观察封闭区域、内部通道及材料内部的异常情况。
对于外观正常但内部可能存在孔洞、裂纹、缩松、夹杂、未充填、装配异常或结构偏差的产品,仅依靠外观检查难以确认实际状态。工业CT检测能够在不破坏样品的情况下获取内部断层图像和三维结构数据,通过不同截面及区域的数据分析判断缺陷位置、形态和分布,为产品质量验证及异常问题分析提供客观检测依据。
适用产品
工业CT检测适用于内部结构较为复杂、存在封闭腔体或需要进行无损内部观察的产品,实际检测范围需结合样品尺寸、材料组成、结构特点及扫描条件确定。
- 汽车铸造零部件
- 精密机械零部件
- 铝合金及镁合金压铸件
- 塑料及复合材料结构件
- 电子元器件及封装器件
- 连接器及电气组件
- 液冷冷板及内部流道部件
- 复杂装配组件
检测项目
工业CT检测通常根据产品材料、结构和检测目的确定扫描及分析内容。除内部缺陷观察外,还可结合断层数据开展尺寸、装配关系及结构状态分析,具体项目根据样品特点选择。
| 检测项目 | 测试内容/方法 | 主要验证目的 |
|---|---|---|
| 内部缺陷检测 | 对样品进行X射线多角度扫描,通过断层重建观察内部截面,并对异常区域进行图像分析。 | 确认孔洞、缩松、夹杂、裂纹等内部异常的位置、形态及分布情况。 |
| 内部结构观察 | 对封闭腔体、内部通道及复杂结构进行断层扫描和三维重建,逐层观察内部构造。 | 验证产品内部结构是否完整,确认常规外观检查无法直接观察的区域状态。 |
| 尺寸与几何测量 | 利用CT三维重建数据提取指定截面、特征位置或几何区域进行尺寸测量。 | 核查内部尺寸、壁厚、孔径及结构位置是否符合规定要求。 |
| 装配状态检测 | 通过断层图像观察多个部件的相对位置、接触状态及装配关系。 | 确认内部零部件是否存在错装、漏装、偏移或异常装配状态。 |
| 流道与腔体检测 | 对内部流道、孔道及封闭腔体进行断层扫描和三维重建,观察通道连续性及局部异常。 | 确认内部通道是否存在堵塞、变形、断裂或异常残留等问题。 |
| 缺陷位置及形态分析 | 对CT图像中的异常区域进行截面观察、三维显示及必要的尺寸数据提取。 | 进一步确定缺陷空间位置、尺寸及分布特征,为异常分析提供数据。 |
标准依据
工业CT检测的具体方法需要根据检测对象、材料、结构及检测目的选择适用标准。涉及工业计算机断层成像、铸件内部质量及无损检测术语时,可参考以下标准;对于具体产品的验收要求,还应结合产品技术文件、客户要求或相应产品标准确认。
| 标准编号 | 标准名称 | 适用范围 |
|---|---|---|
| GB/T 29067-2012 | 无损检测 工业计算机层析成像(CT)检测 通用要求 | 适用于工业计算机层析成像检测的通用技术要求,可作为工业CT检测实施及质量控制的依据。 |
| GB/T 12604.12-2014 | 无损检测 术语 第12部分:工业射线照相检测 | 适用于工业射线检测相关术语和定义,在开展射线类无损检测时用于统一相关技术表述。 |
| GB/T 9444-2019 | 铸钢件 磁粉检测 | 适用于铸钢件磁粉检测;当工业CT与其他无损检测方法组合使用时,可针对适用的铸钢件检测项目选择相应方法。 |
不同材料和产品的CT检测要求存在差异。例如金属样品对X射线穿透能力和成像参数要求较高,复杂结构还可能产生射线硬化、散射及伪影等影响。因此实际检测时应根据样品尺寸、材料厚度、结构复杂程度及目标缺陷尺寸确认扫描参数和判定要求。
测试要点
工业CT检测的结果与样品材料、尺寸、扫描参数、空间分辨率以及图像伪影密切相关。测试过程中需要区分真实结构异常与成像伪影,避免因扫描条件不合理或图像质量不足造成误判。
| 关注事项 | 常见问题 | 说明 | 解决方案 |
|---|---|---|---|
| 样品状态 | 样品表面存在大量污染物或附着异物 | 附着物可能影响样品定位或在局部区域形成额外成像特征,使内部结构判断受到干扰。 | 扫描前确认样品状态,清除可能影响检测的非产品附着物,并记录样品原始状态。 |
| 扫描参数 | 扫描条件与样品材料及厚度不匹配 | X射线能量、曝光条件等与样品穿透能力不匹配时,可能造成图像信噪比不足或局部细节无法有效识别。 | 根据材料、尺寸和检测目标确认扫描条件,并通过试扫检查图像质量后实施正式扫描。 |
| 图像伪影 | 金属厚壁区域出现条纹或硬化伪影 | 高密度材料会产生射线硬化、散射等成像影响,可能遮盖局部缺陷或形成类似异常的图像特征。 | 调整扫描参数和样品摆放状态,结合不同截面及三维数据进行交叉判断。 |
| 缺陷判定 | 将单一灰度异常直接判定为内部缺陷 | 材料组织变化、结构边界和成像噪声均可能造成灰度差异,单一截面图像不足以确认缺陷性质。 | 结合连续断层图像、三维重建结果及缺陷空间形态进行综合判定。 |
| 尺寸测量 | 内部尺寸测量结果与实际要求存在偏差 | CT尺寸测量可能受到体素尺寸、边界识别、材料特性和伪影等因素影响,测量结果需要结合检测条件理解。 | 确认测量区域、数据分辨率及边界判定方式,并对关键尺寸进行复核。 |
| 重复性 | 不同扫描批次得到的图像表现存在差异 | 样品位置、扫描参数和重建条件发生变化可能导致图像质量及局部显示效果不同。 | 复测时尽量保持样品定位和关键扫描条件一致,并对数据处理条件进行记录。 |
| 结果确认 | 发现异常后未进行针对性复查 | 局部图像异常可能由结构边界或成像伪影产生,未经复查直接判定可能造成误判。 | 对异常区域进行局部放大、连续层面观察或重新扫描,确认异常是否具有稳定的空间特征。 |
测试流程
工业CT检测通常按照样品确认、扫描准备、CT采集、数据重建、缺陷分析及报告输出的顺序实施,使原始扫描数据与最终检测结论保持可追溯关系。
- 检测准备:确认样品类型、材料、尺寸、检测区域及目标缺陷,并明确相关技术要求和数据输出需求。
- 样品确认:检查样品外观、完整性和装配状态,确定扫描姿态及重点检测区域。
- 扫描实施:完成样品定位并设置适用的X射线扫描及数据采集条件,获取多角度投影数据。
- 数据重建:根据采集数据进行断层图像重建,检查图像质量并确定适合分析的区域。
- 异常分析:逐层观察重点区域,对疑似缺陷进行截面及三维分析,必要时开展尺寸测量和局部复查。
- 结果判定:结合扫描数据、图像质量、检测要求及相关技术依据,对发现的异常进行记录和分析。
- 报告输出:整理检测条件、样品信息、图像结果、异常位置及相关分析数据,形成工业CT检测报告。
检测价值
工业CT检测能够在不拆解样品的情况下获取内部结构数据,对于封闭结构和复杂组件具有较好的观察价值。通过断层图像和三维重建数据,可以将内部异常的位置、形态及结构关系进行可视化记录,为产品质量判断提供检测依据。
- 产品质量验证:检查铸件、结构件及组件内部是否存在影响质量的异常。
- 内部缺陷分析:对孔洞、缩松、夹杂及其他内部异常进行位置和形态分析。
- 生产质量控制:通过样品CT数据对比发现批次产品内部结构差异。
- 供应链质量管理:对外购零部件和复杂组件开展内部结构无损检查。
- 项目验收:依据约定检测要求对产品内部结构和指定尺寸进行验证。
- 异常问题定位:针对外观正常但功能异常的产品检查其内部结构状态。
- 复测确认:针对已发现的内部异常进行重新扫描和数据对比,确认异常是否稳定存在。
关于德恺液冷检测
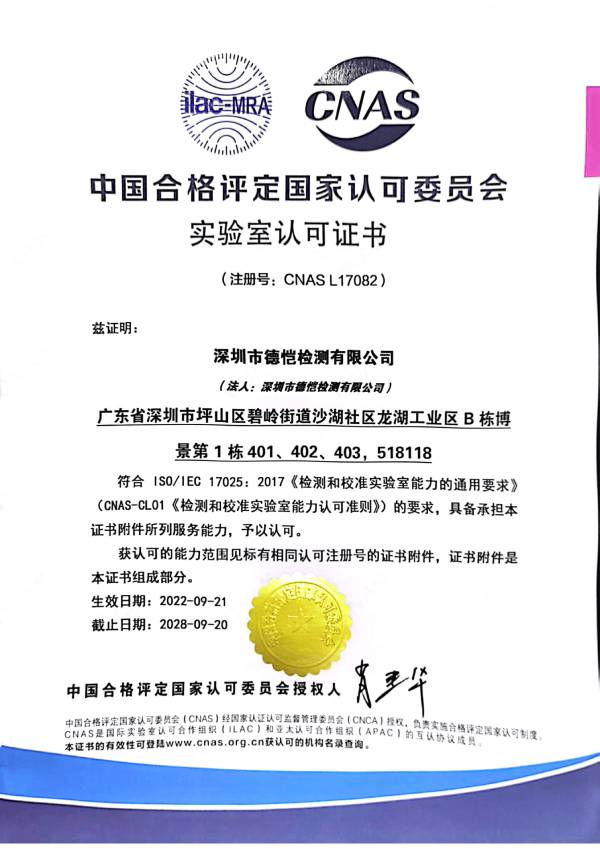
德恺液冷检测围绕液冷部件及相关结构件的工业CT检测需求开展检测服务,可针对液冷冷板、内部流道、连接结构及复杂组件进行断层扫描、内部结构观察、缺陷分析和必要的尺寸数据提取。测试过程中根据样品材料、尺寸和结构特点确认扫描条件,对重点区域进行连续断层观察,并对疑似异常进行复查。
检测形成的CT图像、三维数据及分析结果可用于液冷部件质量验证、内部流道检查、供应链质量核查、项目验收和异常复测等场景,为产品内部结构状态提供可追溯的检测记录。欢迎咨询资深专业工程师,获取工业CT检测专属方案。