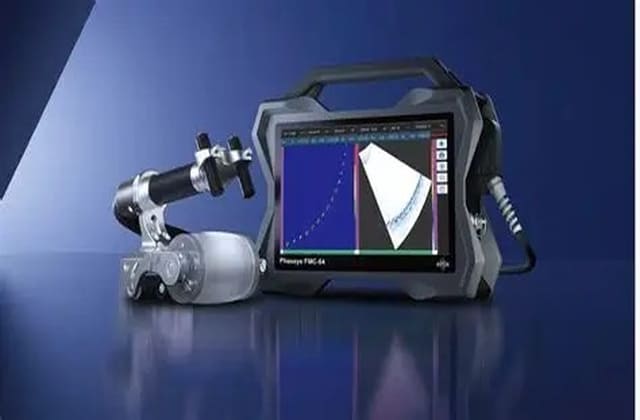
超声无损检测主要用于液冷部件内部或近表面缺陷的无损检查,适用对象包括液冷冷板、焊接组件、金属管路、Manifold、换热结构及其他金属液冷部件。检测利用超声波在材料内部传播时产生的反射、散射等信号变化,对产品内部结构进行检查,在不破坏样品的情况下发现常规外观检查难以识别的内部异常。
液冷部件中的焊接缺陷、裂纹、未熔合、夹杂或局部结构异常,可能影响结构完整性以及长期使用可靠性。对于存在焊接连接、材料内部缺陷或异常信号的产品,需要结合材料类型、厚度、结构形式和实际失效现象选择合适的超声检测方法,并通过检测信号对缺陷位置及特征进行分析。
适用产品
超声无损检测适用于具有一定声学传播条件的金属液冷部件,具体检测方法需要根据材料、厚度、几何结构以及缺陷类型进行确认。
- 液冷冷板及冷板焊接结构
- 钎焊或焊接式液冷组件
- Manifold集流管及焊接连接部位
- 液冷金属管路及管路连接件
- 液冷换热器及金属换热结构
- 阀体、金属接头及其他液冷金属部件
- 需要检查内部裂纹、夹杂或焊接异常的液冷结构件
- 出现结构异常、泄漏或其他内部缺陷疑似问题的金属部件
检测项目
超声无损检测通常根据产品结构确定检测区域、探头类型和扫查方式,对重点焊接位置及疑似异常区域进行信号采集和分析。对于结构复杂的液冷部件,应结合产品图纸或实际结构信息确定检测路径。
| 检测项目 | 测试内容/方法 | 主要验证目的 |
|---|---|---|
| 内部缺陷超声检测 | 采用超声探头向被检材料内部发射超声波,接收缺陷或界面产生的反射信号并进行分析 | 检查材料内部是否存在影响超声传播的异常区域,并定位疑似缺陷 |
| 焊接接头超声检测 | 沿焊缝及热影响区域进行扫查,通过回波信号变化检查焊接区域内部异常 | 排查焊接区域内的裂纹、未熔合、未焊透及其他内部缺陷 |
| 裂纹缺陷检测 | 针对疑似裂纹区域采用适合的超声探头和扫查方向进行检测,分析回波位置及变化 | 确认疑似裂纹的位置、方向及超声响应特征 |
| 夹杂与内部异常检测 | 对材料内部进行连续扫查,观察异常回波信号并结合材料结构进行判读 | 识别可能存在的夹杂、孔隙或其他内部不连续区域 |
| 缺陷位置定位 | 根据超声传播时间、探头位置和回波信号对疑似缺陷进行定位 | 确定异常区域在被检部件中的位置,为后续复核或失效分析提供依据 |
| 缺陷信号复核 | 对首次检测发现的异常信号改变扫查方向或检测位置进行重复确认 | 降低结构回波、表面状态及检测操作对结果判断的影响,提高缺陷判读可靠性 |
标准依据
超声无损检测的具体标准应结合检测对象、材料类型、厚度、焊接形式以及验收要求确定。液冷部件如果涉及焊接接头,应优先确认对应焊接结构及客户技术要求,再选择适用的超声检测标准和缺陷验收依据。
| 标准编号 | 标准名称 | 适用范围 |
|---|---|---|
| ISO 17640:2018 | Non-destructive testing of welds — Ultrasonic testing — Techniques, testing levels, and assessment | 适用于焊接接头超声检测的方法、检测等级及结果评价,可用于相关液冷焊接结构的超声检测 |
| ISO 16810:2024 | Non-destructive testing — Ultrasonic testing — General principles | 规定超声检测的一般原则,可作为金属部件超声无损检测方法实施的基础参考 |
| ISO 13588:2019 | Non-destructive testing of welds — Ultrasonic testing — Use of automated phased array technology | 适用于采用自动相控阵超声技术进行焊接接头检测的场景,可用于适用结构的自动化检测 |
| ISO 11666:2018 | Non-destructive testing of welds — Ultrasonic testing — Acceptance levels | 适用于焊接接头超声检测的验收等级确定,应结合具体检测方法和适用产品要求使用 |
测试要点
超声检测结果受材料声学特性、表面状态、结构形状、检测方向和探头耦合状态影响较大。液冷冷板及Manifold内部结构可能存在多层材料、流道和焊接区域重叠,因此检测前需要明确重点区域,并根据实际结构选择适合的检测方式。
| 关注事项 | 常见问题 | 说明 | 解决方案 |
|---|---|---|---|
| 材料与厚度确认 | 未确认材料类型和实际厚度便直接检测 | 不同材料的声速、衰减特性和声阻抗存在差异,厚度变化也会影响超声传播和缺陷定位 | 检测前确认材料、厚度及结构信息,并据此确定检测参数和探头 |
| 表面状态 | 检测区域存在明显油污、氧化层或表面不平整 | 表面状态可能影响探头耦合和超声能量进入材料,从而造成信号衰减或异常回波 | 根据检测要求处理检测区域,保证探头与工件之间具有稳定的耦合条件 |
| 探头选择 | 不同缺陷统一采用相同探头和检测方向 | 裂纹、未熔合等缺陷具有方向性,探头角度不合适时可能导致缺陷回波较弱甚至漏检 | 根据材料、厚度、焊接形式及目标缺陷选择合适探头和扫查方向 |
| 内部结构干扰 | 将流道、界面或结构转折产生的回波判断为缺陷 | 液冷部件内部结构复杂,正常结构界面也可能形成明显反射信号,容易与缺陷信号混淆 | 结合产品图纸、正常样品或结构信息进行信号对照,并对异常信号进行复扫 |
| 耦合状态 | 检测过程中耦合不稳定或探头压力变化明显 | 耦合变化会引起回波幅度波动,影响缺陷信号识别及不同位置之间的结果比较 | 保持稳定的耦合条件和扫查方式,对异常信号进行重复检测确认 |
| 缺陷定位 | 仅依据回波幅度判断缺陷位置 | 回波强度受到缺陷方向、距离、材料衰减及检测角度影响,单一信号参数不足以完整描述缺陷 | 结合传播时间、探头位置、扫查方向及结构尺寸综合确定异常区域 |
| 结果判定 | 发现异常回波后直接判定产品不合格 | 异常回波可能来自正常结构、界面或材料组织,是否构成缺陷需要依据适用验收要求判断 | 明确缺陷类型和验收等级,并结合检测标准及产品技术要求进行结果评价 |
| 重复性验证 | 异常信号只出现一次便直接形成结论 | 探头位置、耦合状态及扫查方向变化均可能造成信号差异,单次异常不一定能够形成充分证据 | 对疑似异常区域采用重复扫查或不同方向复核,确认信号稳定性 |
测试流程
超声无损检测通常按照样品确认、检测区域划分、设备与探头确认、超声扫查、异常信号复核和结果评价的顺序实施。对于复杂液冷结构,应在检测过程中同步记录检测位置和异常信号对应区域。
- 样品资料确认:确认产品材料、尺寸、厚度、结构形式、焊接位置及重点检测区域。
- 检测区域准备:检查检测表面状态,根据检测要求处理影响探头耦合的表面因素。
- 检测参数确认:根据材料、厚度、结构及检测目标选择适用的探头、扫查方式和检测参数。
- 设备状态检查:确认超声检测设备及探头处于正常工作状态,并按照相应要求进行检测前校准或灵敏度确认。
- 超声扫查实施:按照确定的检测路径对目标区域进行连续扫查,记录检测信号及对应位置。
- 异常区域复核:针对发现的异常信号改变检测方向、位置或扫查方式进行复核,排除正常结构回波干扰。
- 结果整理与报告输出:根据检测记录、超声信号及适用判定依据进行结果评价,整理检测数据并形成检测报告。
检测价值
超声无损检测能够在不破坏液冷部件的情况下检查材料及焊接区域内部状态,可用于冷板、Manifold、管路及其他金属结构件的质量检验。对于外观检查无法确认的内部异常,超声检测可以提供缺陷位置和信号响应等检测信息。
检测结果可用于焊接质量评价、来料检查、生产过程质量控制、项目验收以及异常部件排查。当液冷部件出现泄漏、结构异常或焊接质量疑似问题时,超声检测还可以与X-Ray、金相分析等方法结合,对内部缺陷进行进一步验证。
关于德恺液冷检测
德恺液冷检测针对液冷冷板、Manifold、金属管路、焊接组件及其他液冷金属部件提供超声无损检测服务,可根据产品材料、结构、厚度和检测目标开展内部缺陷及焊接区域检测,并对异常信号、检测位置和相关数据进行记录分析。
检测过程中根据具体产品确定检测区域、探头及扫查方式,对疑似异常进行复核和定位,并结合适用标准及产品技术要求进行结果评价,形成相应检测记录和报告,为液冷部件质量检验、焊接质量评价、异常排查及验收提供检测依据。
欢迎咨询资深专业工程师,获取超声无损检测专属方案。