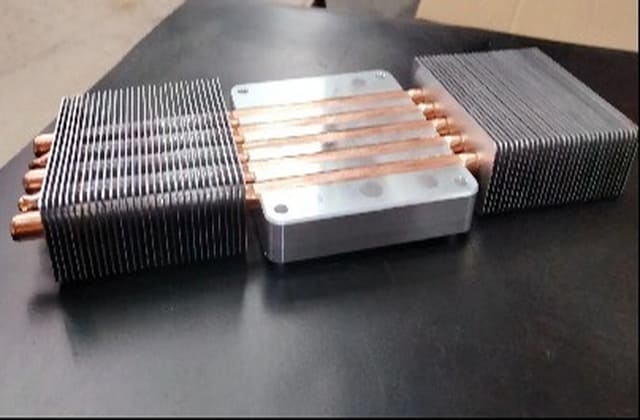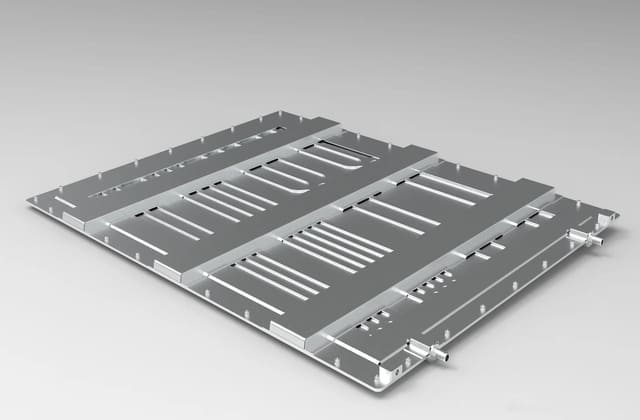
平面度检测主要用于评价产品表面相对于理想平面的偏离程度,适用于液冷板、冷板底板、安装底板、金属支架及其他具有平面接触要求的结构件。对于液冷系统中的换热接触面、设备安装面和密封配合面,可通过规定的测量方法获取不同位置的高度数据,判断产品是否存在翘曲、凹陷、凸起或局部变形。
液冷板及相关结构件的平面状态会直接影响产品装配、贴合、密封以及与其他部件之间的接触关系。当加工应力、焊接变形、机械加工或运输过程造成表面变形时,可能出现局部间隙增大、安装面接触不均或密封结构受力异常。因此,通过平面度检测获取实际测量数据,可用于加工质量确认、装配适配验证、批次一致性评价以及异常产品复测。
适用产品
平面度检测可根据产品尺寸、结构特点、精度要求及测量区域选择相应的测量设备和方法,重点适用于液冷系统中存在平面接触、安装或密封要求的产品。
- 液冷板、冷板及水冷换热结构件
- 液冷板与设备连接的安装底板
- 金属盖板、基板及加工平面
- 液冷系统安装支架及固定座
- 密封配合面及密封槽周边区域
- 需要进行平面度控制的铝合金、铜合金及钢制结构件
- 存在翘曲、变形或装配间隙异常的液冷相关产品
检测项目
平面度检测需要根据产品图纸确定测量区域、测量基准及允许偏差,并结合产品尺寸和精度要求制定测点方案。对于尺寸较大的液冷板,应合理布置测量点,以获得具有代表性的整体平面状态数据。
| 检测项目 | 测试内容/方法 | 主要验证目的 |
|---|---|---|
| 整体平面度 | 在规定检测区域内布置多个测量点,获取各点高度坐标,通过数据拟合评价最大高度差 | 评价液冷板或安装面的整体平面状态 |
| 局部平面度 | 针对指定区域进行密集测点测量,分析局部高度变化及表面起伏情况 | 识别局部凸起、凹陷及加工变形 |
| 安装面平面度 | 以规定安装基准建立测量坐标系,对设备连接区域进行多点高度测量 | 验证安装面与配套结构之间的接触和装配条件 |
| 密封面平面度 | 对密封垫、密封槽或密封接口周围的关键区域进行高度数据采集 | 评价密封配合区域的平整程度及潜在间隙风险 |
| 翘曲变形测量 | 通过多点坐标数据分析产品不同位置的高度差和变形趋势 | 判断薄壁液冷板及金属结构件是否存在明显翘曲 |
| 平面度偏差评价 | 将测量结果与图纸、公差或技术要求进行比较,计算实际偏差 | 确认产品平面度是否满足规定的尺寸精度要求 |
标准依据
平面度属于形状公差中的重要参数,实际检测应结合产品图纸中的基准体系、平面度公差以及检测区域确定具体测量方法。对于高精度液冷板和大型安装结构件,还应关注测量设备精度、测量环境及产品支撑状态对结果的影响。
| 标准编号 | 标准名称 | 适用范围 |
|---|---|---|
| GB/T 1182-2018 | 产品几何技术规范(GPS) 几何公差 形状、方向、位置和跳动公差标注 | 用于平面度等几何公差的标注及技术要求确定 |
| GB/T 1958-2017 | 产品几何技术规范(GPS) 几何公差 检测与验证 | 用于几何公差检测与验证,包括平面度等形状公差 |
| GB/T 3177-2009 | 产品几何技术规范(GPS) 光滑工件尺寸的检验 | 用于相关工件尺寸测量及检验方法 |
| GB/T 18779.1-2002 | 产品几何量技术规范(GPS) 工件与测量设备的测量检验 第1部分:按规范检验合格或不合格的判定规则 | 用于测量结果与产品规范之间的符合性判定 |
| ISO 1101:2017 | Geometrical product specifications (GPS) — Geometrical tolerancing — Tolerances of form, orientation, location and run-out | 用于平面度等几何公差的国际标准化定义及技术表达 |
测试要点
平面度检测的关键不仅在于测量设备精度,还与产品放置状态、测量基准、测点数量及数据处理方式密切相关。液冷板通常具有薄壁、大面积等结构特点,如果测量时支撑方式不合理,可能改变产品自身的变形状态,因此应根据检测目的明确产品状态和测量条件。
| 关注事项 | 常见问题 | 说明 | 解决方案 |
|---|---|---|---|
| 产品支撑状态 | 不同支撑方式导致平面度测量结果差异明显 | 薄壁液冷板容易受到自重、支撑点及夹持力影响,支撑状态变化可能改变实际翘曲形态 | 根据产品结构和检测要求确定支撑方式,避免不必要的外力造成产品变形 |
| 测量基准 | 测量基准与产品实际安装基准不一致 | 平面度评价依赖测量区域和数据处理方式,基准选择不合理可能造成结果与实际装配状态不匹配 | 按照图纸及技术要求明确测量区域和参考基准,并保持测量方案一致 |
| 测点布置 | 测点过少导致局部变形未被识别 | 平面度是对整个规定表面的几何状态进行评价,单纯测量几个点可能无法反映局部凸起或凹陷 | 根据产品尺寸和结构合理增加关键区域测点,必要时采用密集测量方式 |
| 温度变化 | 高精度测量过程中尺寸发生热变形 | 铝、铜等材料具有明显热膨胀特性,大尺寸薄壁产品对环境温度变化较敏感 | 控制测量环境温度,使样品充分适应测试环境后再进行测量 |
| 表面状态 | 毛刺、异物或加工残留影响测量结果 | 测量探头接触异常位置时,局部高度数据可能偏离产品真实表面状态 | 测试前清理测量区域,并对明显毛刺、异物及表面异常进行检查 |
| 数据评价方式 | 仅比较最高点和最低点而忽略整体几何状态 | 平面度评价需要依据规定的几何公差定义进行数据处理,简单高度差不一定能够代表规范意义上的平面度 | 按照适用标准和图纸要求进行数据拟合及结果评价,并明确判定依据 |
测试流程
平面度检测通常按照样品确认、技术要求核对、测量区域确定、设备准备、数据采集及结果评价等步骤实施。对于大尺寸或薄壁液冷板,应在测试前确认产品状态及支撑条件,保证测量数据能够反映实际检测状态。
- 样品确认:核对产品型号、尺寸、材料、加工状态及检测区域,检查表面是否存在明显毛刺、异物或影响测量的异常。
- 技术要求确认:查看产品图纸、技术规范或检验要求,明确平面度公差、检测区域及判定标准。
- 测量方案制定:根据产品尺寸和结构确定测量点数量、测量路径、支撑方式及数据采集方案。
- 设备准备:根据检测精度要求选择三坐标测量设备、平面度测量设备或其他适宜的几何量测量工具,并确认设备状态。
- 样品定位:按照既定测量方案放置产品,确保测量过程中样品状态稳定,避免过度夹持造成变形。
- 数据采集:按照测点方案逐点采集高度或坐标数据,对整体区域及重点位置进行测量。
- 数据处理:依据适用的几何公差评价方法对测量数据进行计算,确定实际平面度结果及变形趋势。
- 结果判定:将实测结果与产品图纸、公差要求或技术规范进行比较,对超差区域进行复核。
- 报告输出:整理样品信息、测量设备、测试条件、测量点数据、平面度结果及判定结论,形成检测报告。
检测价值
平面度检测能够直观反映液冷板及相关结构件关键表面的几何状态,可用于加工过程质量控制、来料检验、成品尺寸验收以及不同生产批次之间的一致性评价。通过对整体平面度和局部高度变化进行测量,可以及时发现加工变形、翘曲及局部异常等尺寸问题。
对于液冷板安装面、密封面及设备连接区域,平面度数据还能够为装配适配和异常复测提供客观依据。当产品出现装配间隙、密封异常或接触不均等问题时,可通过平面度检测确认相关表面的几何状态,并结合尺寸测量及其他检测数据进行综合评价,为项目验收、供应链质量管理和产品质量复核提供数据支持。
关于德恺液冷检测
德恺液冷检测围绕液冷系统及相关零部件检测需求开展平面度检测服务,可针对液冷板、冷板、安装底板、金属结构件及密封配合面等产品,根据图纸和技术要求制定测量方案,对整体及局部区域进行平面度数据采集与结果评价,并规范记录测量条件、测量数据和判定结果,为加工质量检验、装配适配验证及尺寸异常复测提供检测数据。
欢迎咨询资深专业工程师,获取平面度检测专属方案。